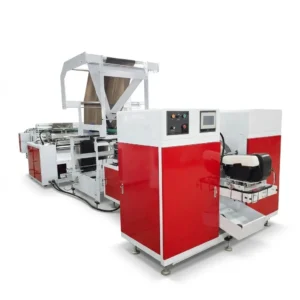
Cómo Elegir Maquinaria Plástico Correctamente
Guía profesional para seleccionar máquinas de producción plástica. Evalúa capacidad, materiales y soporte técnico con bolseadora.com.mx.
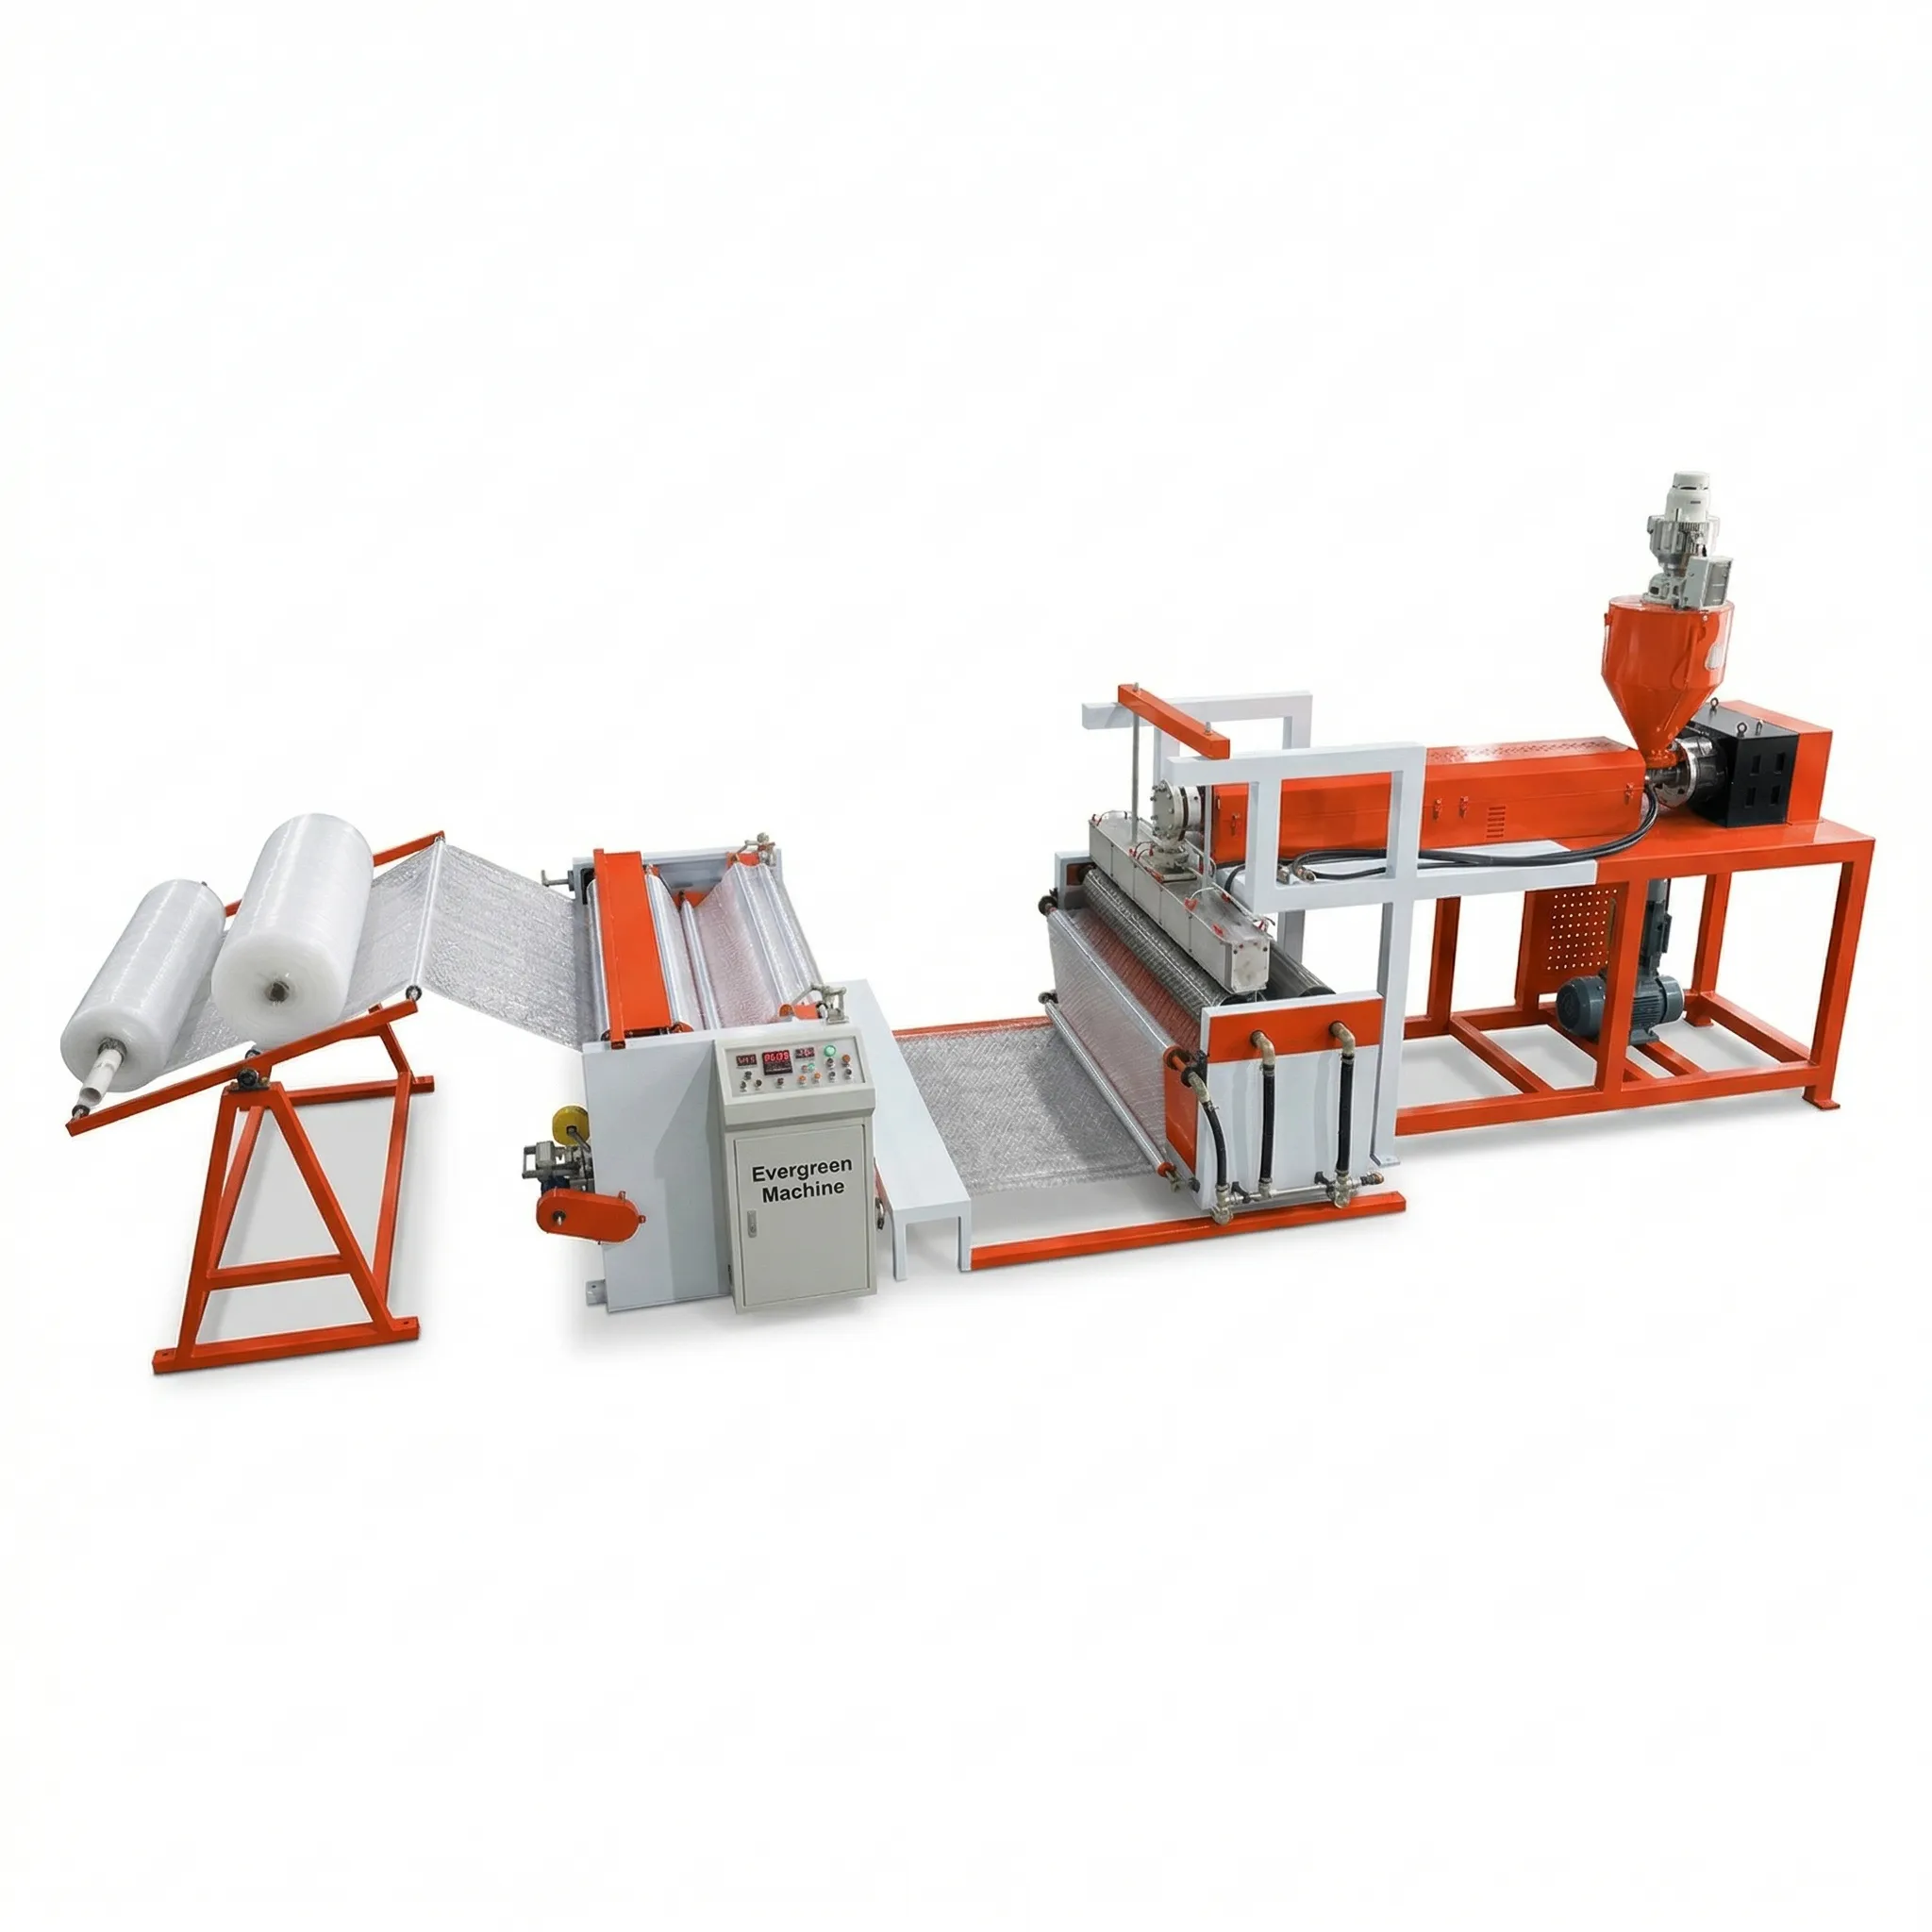
El proceso de extrusión de película soplada consta de 6 pasos: 1) fusión del polietileno en el extrusor, 2) formación de burbuja mediante aire a presión, 3) enfriamiento con anillo de aire, 4) colapso de la burbuja, 5) bobinado de película y 6) corte final. La planta en Guadalajara, Jal, está equipada para ejecutar estas etapas de manera eficiente.
Proceso de extrusión de película soplada: se funde polietileno o polipropileno y se extruye a través de una boquilla anular con aire interior, formando una burbuja que se enfría, estira y aplana en película de menos de 0,5 mm, luego se enrolla en bobinas, tal como lo dominamos
Toda planta que produzca películas plásticas requiere equipo específico y materia prima definida antes de iniciar operaciones. La extrusión película soplada es el método más común para fabricar películas y bolsas plásticas, lo que exige preparación cuidadosa de insumos y del equipo extrusor.
El proceso inicia con resinas termoplásticas introducidas en forma de gránulos o pellets dentro de la máquina extrusora. Junto a estas resinas, se incorporan aditivos como colorantes y estabilizadores UV, según el resultado final que busque el fabricante de bolsas.
La maquinaria de extrusión tubular incorpora un husillo y cilindro de alta calidad como núcleo del sistema. Este componente central determina la uniformidad del fundido antes de pasar por la boquilla.
Antes de arrancar la línea, verifique lo siguiente:
Esta guía de preparación reduce paros no planeados en planta. El equipo se fabrica y distribuye desde Guadalajara, Jalisco, México, punto de referencia para soporte técnico regional.
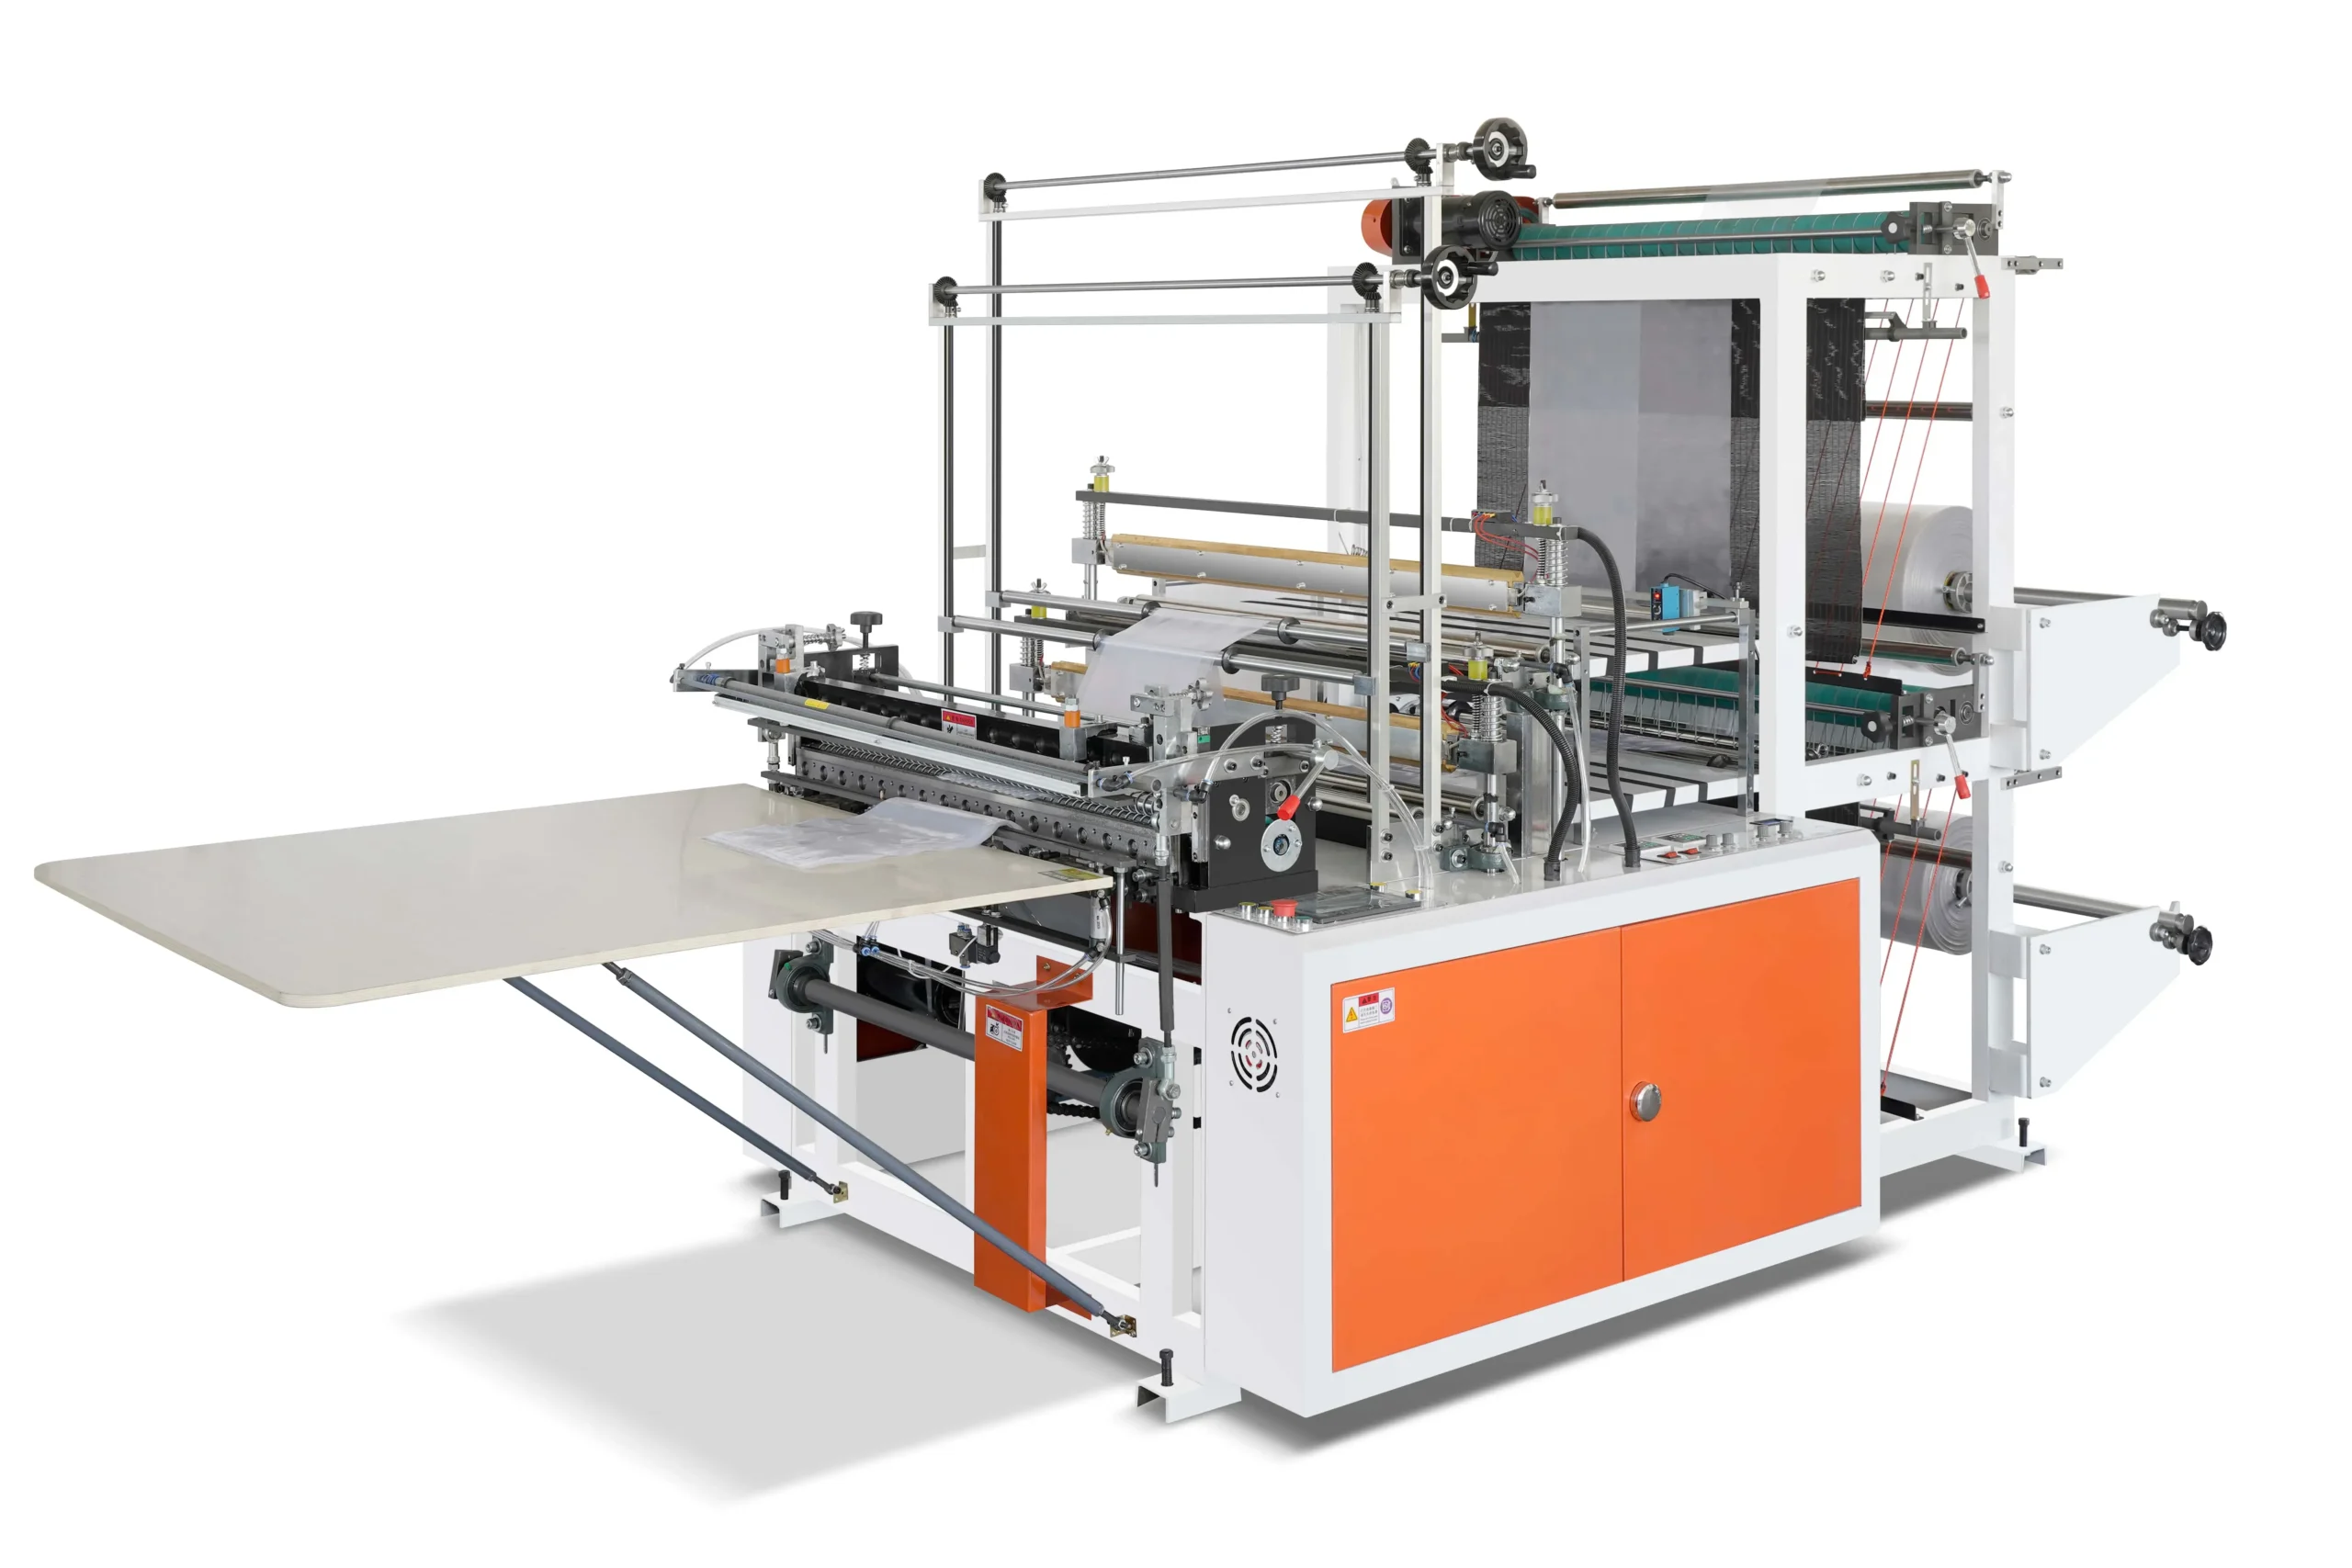
Cinco etapas definen la secuencia operativa completa de esta línea de producción. Cada fase depende del ajuste correcto de la anterior, por lo que un desajuste temprano se propaga hasta la bobina final.
Paso 1: Extrusión del polímero fundido. El material termoplástico, ya sea Polietileno, Polipropileno o PVC, se funde y se extruye a través de una matriz en forma de anillo conocida como boquilla. Esta boquilla da forma tubular inicial al material antes de que continúe hacia la etapa de enfriamiento.
Paso 2: Formación y enfriamiento de la burbuja. El anillo de aire ajusta el flujo de aire y la temperatura para enfriar el plástico a medida que sale de la boquilla, generando la burbuja característica del proceso. Este control simultáneo de temperatura y caudal define el espesor final de la película.
Paso 3: Estabilización térmica del ciclo. El control automático de temperatura de la extrusora mantiene la precisión térmica en todas las zonas del cilindro durante el ciclo completo. Sin esta estabilidad, la burbuja se deforma y aparecen variaciones de caliber.
Paso 4: Bobinado y acabado según aplicación. Para líneas de película retráctil, la configuración incorpora matriz rotatoria y rebobinadores dobles, adecuados para producir películas termorretráctiles y de embalaje.
Paso 5: Selección del ancho de trabajo. La maquinaria produce distintos anchos de película, ajustables según el requerimiento de la planta.
La temperatura y el flujo de aire del anillo determinan directamente el espesor y la resistencia de la película. Un desbalance en cualquiera de las dos variables provoca burbujas inestables y caliber irregular.
Sí, el proceso aplica a bolsas de embalaje, película termorretráctil y film de cobertura, siempre ajustando la boquilla y el ancho de trabajo según el producto final.
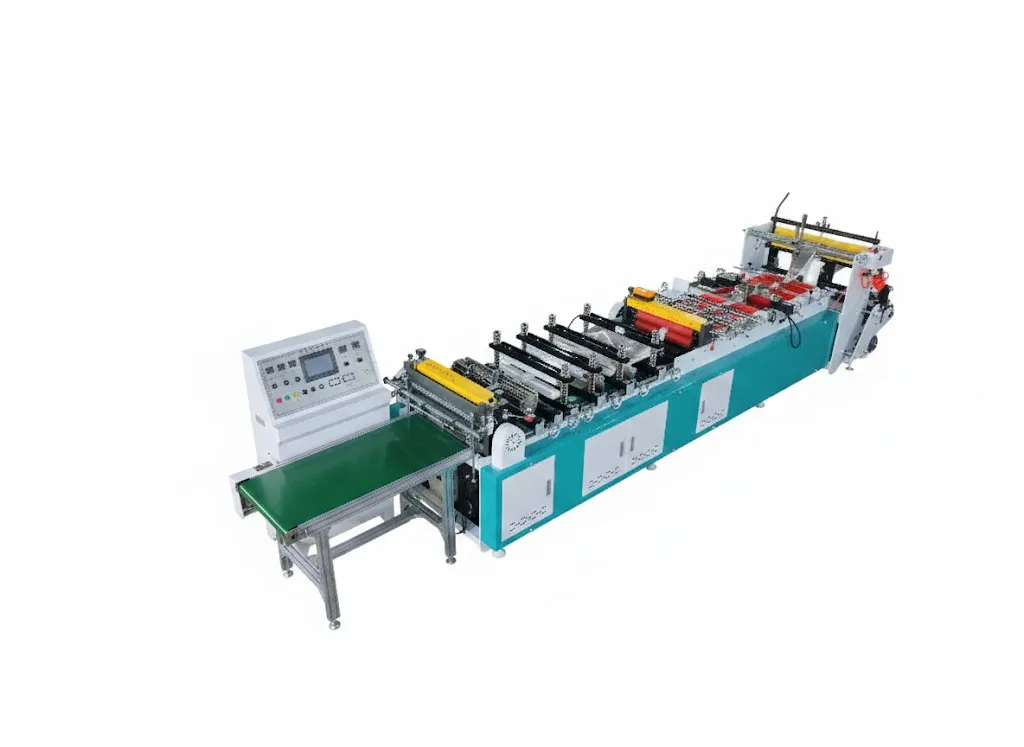
Cada defecto en la línea de producción tiene una causa identificable y una solución específica dentro del proceso de fabricación. Los operadores técnicos deben seguir una secuencia lógica de diagnóstico antes de detener la máquina por completo.
El grosor irregular suele originarse en ajustes incorrectos del anillo de aire durante el enfriamiento. Los ingenieros de procesos deben verificar esta calibración como primer paso de cualquier guía de solución de problemas, antes de revisar otros componentes de la línea.
El proceso utiliza resinas termoplásticas en pellets como LDPE, HDPE o LLDPE, junto con aditivos como colorantes y estabilizadores UV según la aplicación final de la bolsa.
El polímero fundido se extruye a través de una boquilla anular con aire interior; el anillo de aire ajusta flujo y temperatura, enfriando el plástico y generando la burbuja característica que define el espesor final.
El equipo se fabrica y distribuye desde Guadalajara, Jalisco, México, con un equipo de 50 empleados que domina este proceso para fabricar bolsas de plástico de alta calidad.
In closing, the blown film extrusion process represents a critical manufacturing capability for producers seeking reliable, high-quality plastic film output. Mastering each step—from material preparation through cooling and winding—establishes the foundation for consistent product performance across diverse packaging applications. Understanding these operational phases enables manufacturers to optimize production efficiency, minimize material waste, and maintain competitive advantage in the dynamic plastics industry. Proper execution of this process delivers the superior film quality that end-users demand.
Guía profesional para seleccionar máquinas de producción plástica. Evalúa capacidad, materiales y soporte técnico con bolseadora.com.mx.
Descubre cómo funcionan las máquinas bolsas de fondo. Sellado térmico, corte automático y apilado para bolsas industriales de calidad en bolseadora.com.mx.
Descubre las diferencias clave entre extrusoras de película soplada y cast film. Bolseadora.com.mx compara resistencia, claridad y productividad para tu.
Evergreen Machine ofrece 20+ años de experiencia en maquinaria para bolsas de plástico en Mexico. Soluciones de extrusión, impresión y film stretch para la.